Demandez à tous ceux qui ont passé un quart de travail complet sur une chaîne de production ce qui les frustre le plus, et la réponse revient rarement sous forme de robots ou de temps de cycle. C'est la partie manquante. Une fixation, un joint ou un support qui devrait déjà se trouver au poste de travail mais qui ne l'est pas peut arrêter toute la ligne et envoyer un opérateur traverser l'usine à pied. Le processus de mise en kit dans la fabrication existe pour éliminer exactement ce type de déchets de la journée de travail.
Après plus de dix ans de construction de conteneurs métalliques et d’équipements logistiques personnalisés pour les usines, les entrepôts et les opérations de la chaîne du froid, nous avons vu les kits réussir et échouer dans des proportions à peu près égales. La différence réside rarement dans le logiciel. Il s’agit presque toujours de savoir si quelqu’un a soigneusement réfléchi au kit physique, à l’endroit où il est préparé et à la manière dont il se déplace jusqu’au point d’utilisation.
Le kitting est la pratique consistant à collecter tous les composants, fixations, sous-ensembles et éléments de documentation nécessaires pour compléter une unité de production ou un bon de travail, et à les présenter ensemble dans un seul conteneur identifié qui est livré au point d'utilisation. Au lieu d'un opérateur se dirigeant vers les étagères et prélevant des pièces individuelles, un kit arrive complet, dans la bonne quantité, au bon poste, au bon moment.
La définition semble simple, et c’est une partie du problème. Le kitting ne ressemble à rien de plus que de mettre des pièces dans une boîte, il est donc souvent traité après coup et confié à ceux qui ont du temps libre. En pratique, il s'agit d'un processus contrôlé et reproductible avec sa propre nomenclature, ses propres identifiants, sa propre logique de prélèvement et sa propre boucle de retour pour les conteneurs vides. Nous avons déjà écrit sur mise en kit et assemblage de métaux en production Lean , et le même thème revient sans cesse : la discipline donne le résultat, pas le contenant seul.
Les trois mots sont utilisés de manière interchangeable lors des réunions, et cette confusion crée de réels problèmes lorsqu'une équipe tente d'améliorer une activité tout en en mesurant une autre.
| Activité | Objectif | Sortie | Propriétaire typique |
|---|---|---|---|
| Mise en kit | Alimenter une unité de production ou un bon de travail | Un coffret complet prêt à consommer | Entrepôt ou zone de préparation de kits |
| Regroupement | Regrouper les articles à vendre, à expédier ou à promouvoir | Un pack multi-articles vendable ou expédiable | Emballage ou réalisation |
| Assemblée | Joindre les composants ensemble de manière permanente | Un sous-ensemble fonctionnel ou un produit fini | Ligne de production |
Kitting se prépare ; constructions d’assemblage. Lorsqu’une usine commence à fabriquer des fixations en kit pour une cellule d’assemblage, elle n’a pas déplacé le travail d’assemblage en amont. Il a déplacé l'acte de trouver et de confirmer des pièces hors de la cellule afin que la cellule puisse faire ce pour quoi elle a été conçue.
Chaque usine adapte les détails, mais un processus réalisable suit généralement la même séquence.
La bonne approche dépend de la durée pendant laquelle le produit reste à une station, de la taille des pièces et de l'espace disponible côté ligne.
C’est là que la plupart des projets de kitting sont gagnés ou perdus. Un kit est aussi bon que le conteneur qui le transporte, et ce conteneur doit répondre à quatre exigences à la fois : maintenir les pièces sans dommage, les présenter de manière à ce qu'elles soient reconnues en quelques secondes, voyager en toute sécurité entre les zones et se plier ou s'emboîter lorsqu'il est vide afin que le voyage de retour ne soit pas inutile.
Les conteneurs en acier consignés effectuent la majeure partie de ce travail dans la fabrication. Un support pliable en acier avec séparateurs internes maintient les pièces usinées lourdes séparées, s'empile pour le stockage et se plie pour le retour à la zone du kit.
 Caisse en acier pliable Euro pour la logistique de fabrication Caisse en acier pliable et empilable avec une charge de 800 kg, une porte avant à demi-ouverture et des séparateurs pour organiser les pièces usinées lourdes. Voir le produit →
Les versions en treillis métallique échangent un peu de protection contre la visibilité, ce qui est utile lorsqu'un préparateur doit confirmer un décompte sans rien ouvrir.
 Conteneur pliant en treillis métallique BTS-BM01 Cale grillagée pliable et empilable avec une charge de 1000 kg ; le contenu visible aide à confirmer les décomptes tout en prenant en charge la manipulation des pièces en entrepôt et industrielles. Voir le produit →
Les usines automobiles montrent jusqu’où cela peut aller. Un kit pour une ligne de moteur n’est pas un fourre-tout contenant quelques boulons ; il s'agit d'un rack dédié qui protège un composant fini, le positionne pour l'opérateur et le revient pour le cycle suivant. Ce type d'équipement est au centre de ce pour quoi nous construisons fabricants de pièces automobiles , et c'est un rappel utile que les décisions relatives aux kits et aux conteneurs sont généralement la même décision.
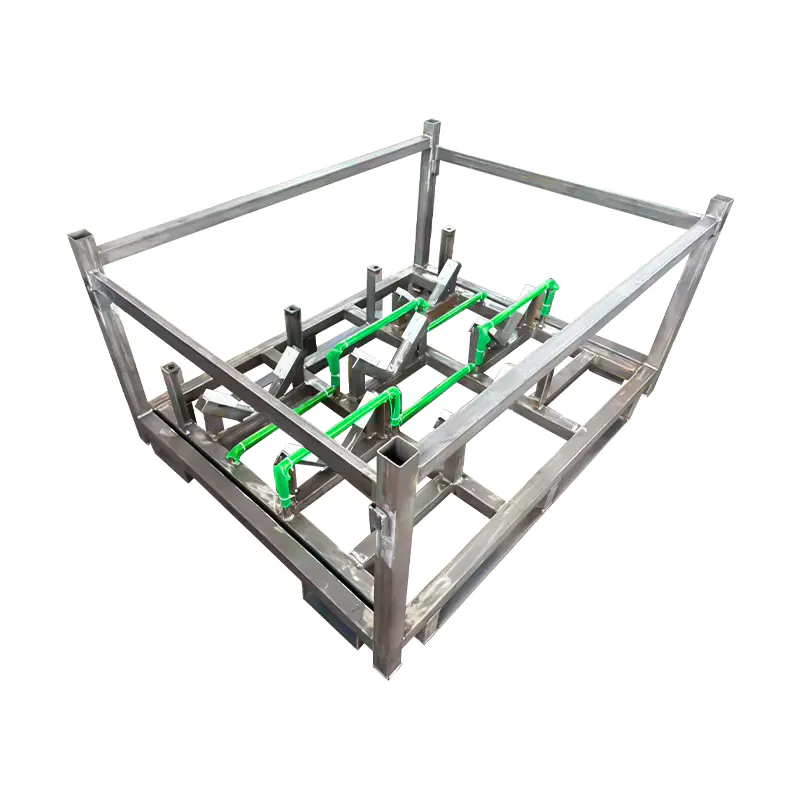 Support de stockage de moteur automobile empilable pour composants lourds Support empilable robuste avec supports enveloppés de PVC en forme de V et de U pour accueillir les moteurs, ainsi qu'une base ouverte compatible avec les chariots élévateurs pour la manipulation des moteurs. Voir le produit →
Trois règles pratiques aident au moment de la sélection. Gardez le kit chargé dans un poids confortable pour pousser et soulever, et acheminez-le autour d'un remorqueur s'il ne peut pas être déplacé en toute sécurité à la main. Standardisez les tailles d'encombrement lorsque vous le pouvez, afin que les racks, les camions et les étagères continuent de fonctionner à mesure que les produits évoluent. Enfin, étiquetez le contenant et le kit, pas seulement l'étagère, car le contenant se déplace et l'étagère ne se déplace pas.
La mesure maintient le processus honnête. Un court ensemble d'indicateurs suffit généralement : précision des kits, temps de cycle de préparation des kits, valeur des stocks côté ligne, arrêts de ligne induits par une rupture de stock, taux de retour des conteneurs et distance de marche de l'opérateur par équipe. Examinés mensuellement, ces chiffres montrent si le processus mûrit ou dérive.
Il convient également de surveiller le rapport entre le travail de préparation des kits et le temps de chaîne économisé. Le kitting déplace le travail en amont, et le fait est que le travail en amont est moins cher, plus rapide et plus précis que le même travail effectué par un assembleur qualifié dans une station goulot d'étranglement.
Le processus de kitting dans la fabrication n’est pas un projet technologique. Il s’agit d’une habitude opérationnelle soutenue par des données propres, des conteneurs fiables et une boucle de retour dont personne ne doit se souvenir. Si ces trois éléments sont corrects, la file d'attente cesse de demander où se trouvent les pièces, ce qui est exactement à quoi ressemble une usine bien gérée.


Copyright © 2024 Shanghai Betis Logistics Equipment Co., Ltd. All Rights Reserved.